“`markdown
Sector: Sector
Keyword principal: técnicas avanzadas de empalme en bandas transportadoras
CONTENIDO:
La técnica de empalme determina cómo se comportará una banda transportadora después de una reparación, sustitución o instalación. No se trata solo de unir dos extremos: la unión debe transmitir tensión, pasar por las poleas, resistir el desgaste y no convertirse en un punto que altere el transporte, la limpieza o el guiado de la banda.
Las tres alternativas más habituales son el empalme mecánico, el empalme en caliente y el empalme en frío. Cada una exige condiciones de preparación distintas y presenta limitaciones propias. Un empalme mecánico puede ser útil cuando la rapidez de instalación es prioritaria. Un empalme en caliente busca una unión homogénea mediante fusión controlada de capas. El empalme en frío utiliza adhesivos específicos cuando no es posible aplicar calor o cuando la construcción de la banda admite este método.
La elección debe partir de la banda concreta, su construcción, el servicio que realiza y los medios disponibles para ejecutar y verificar el trabajo.
Qué técnicas de empalme pueden utilizarse en una banda transportadora
Un empalme debe evaluarse como parte del sistema completo, no como una reparación aislada. La unión está sometida a flexión repetida al rodear poleas, a la tensión propia del transporte y, según la aplicación, a abrasión, humedad, temperatura, productos de limpieza o contacto con el material transportado.
Las principales técnicas son las siguientes:
- Empalme mecánico: une los extremos mediante grapas, conectores u otros elementos mecánicos. Este método es especialmente útil en situaciones donde la rapidez es esencial.
- Empalme en caliente: fusiona las capas de la banda mediante calor y presión controlados, permitiendo una unión más homogénea y duradera.
- Empalme en frío: une las capas o superficies preparadas mediante adhesivos especiales, sin aplicar calor para realizar la unión, lo que es ventajoso en entornos donde el calor no puede ser utilizado.
No todas las bandas son adecuadas para los tres métodos. La estructura interna, el material de recubrimiento, el espesor, la flexibilidad requerida y la documentación técnica de la banda pueden condicionar qué empalmes son viables.
También conviene distinguir entre una banda de proceso ligera y una banda destinada al transporte de materiales pesados. Aunque ambas se denominan bandas transportadoras, su construcción y las exigencias sobre el empalme pueden ser muy diferentes. Antes de intervenir, resulta útil identificar el tipo de banda transportadora y revisar si el fabricante contempla un método de unión específico.

Empalme mecánico: cuándo resulta útil y qué limitaciones tiene
El empalme mecánico utiliza elementos físicos de unión, como grapas o conectores, instalados en los extremos preparados de la banda. Su principal diferencia frente a los empalmes adheridos o fusionados es que la continuidad depende de un sistema mecánico visible, no de la integración de las capas de la banda.
Ventajas del empalme mecánico
La ventaja más clara es la rapidez. Cuando una parada debe resolverse con poco margen y se dispone de los conectores compatibles, este método puede reducir significativamente el tiempo necesario para volver a cerrar la banda.
También puede facilitar futuras intervenciones. En algunos casos, una unión mecánica permite abrir la banda con mayor facilidad para inspeccionarla, retirarla o modificar el sistema, siempre que el diseño del transportador y la aplicación lo permitan.
Es una alternativa que debe evaluarse especialmente cuando:
- se necesita una reparación temporal o una recuperación rápida de la operación;
- no están disponibles los equipos necesarios para aplicar calor de forma controlada;
- el entorno o la configuración de la instalación dificultan un trabajo de empalme en caliente;
- la banda y el sistema admiten el paso de conectores mecánicos por poleas y otros componentes.
Limitaciones que deben comprobarse antes de instalarlo
El hecho de que pueda instalarse rápidamente no significa que sea adecuado para cualquier transportador. Los elementos mecánicos introducen una discontinuidad física en la superficie y en el espesor de la banda. Esa discontinuidad puede afectar el paso por poleas, rodillos, rascadores, sensores u otros componentes cercanos.
Además, los conectores pueden ser menos resistentes que otras técnicas cuando la banda trabaja en condiciones exigentes. Esto es especialmente relevante si hay carga elevada, impacto de material, abrasión intensa, humedad, contacto con elementos de limpieza o flexión repetida.
Antes de optar por esta solución, conviene comprobar:
| Aspecto a revisar | Por qué importa | Qué puede cambiar la decisión |
|---|---|---|
| Compatibilidad con la banda | La construcción de la banda debe admitir el tipo de conector previsto. | Puede descartar un modelo de grapa o el empalme mecánico completo. |
| Paso por poleas y rodillos | El conector añade espesor y una zona menos flexible. | Puede requerir otra técnica si produce golpes, interferencias o fatiga. |
| Contacto con rascadores o limpiadores | Los componentes de limpieza pueden desgastar o enganchar los conectores. | Puede hacer inviable el uso de un empalme mecánico. |
| Tipo de material transportado | Materiales abrasivos o con impacto pueden afectar antes la unión. | Puede favorecer una unión más continua. |
| Necesidad de reapertura | Algunas operaciones requieren retirar o abrir la banda con frecuencia. | Puede justificar evaluar una solución mecánica compatible. |
Un error frecuente es considerar el empalme mecánico como una solución universal de emergencia y dejarlo permanentemente sin revisar su comportamiento. Si la unión altera la trayectoria de la banda, genera golpes o interfiere con componentes del transportador, el problema no está solo en el conector: puede afectar a la vida útil de la banda y al resto del sistema.
Cómo se realiza un empalme en caliente y qué exige
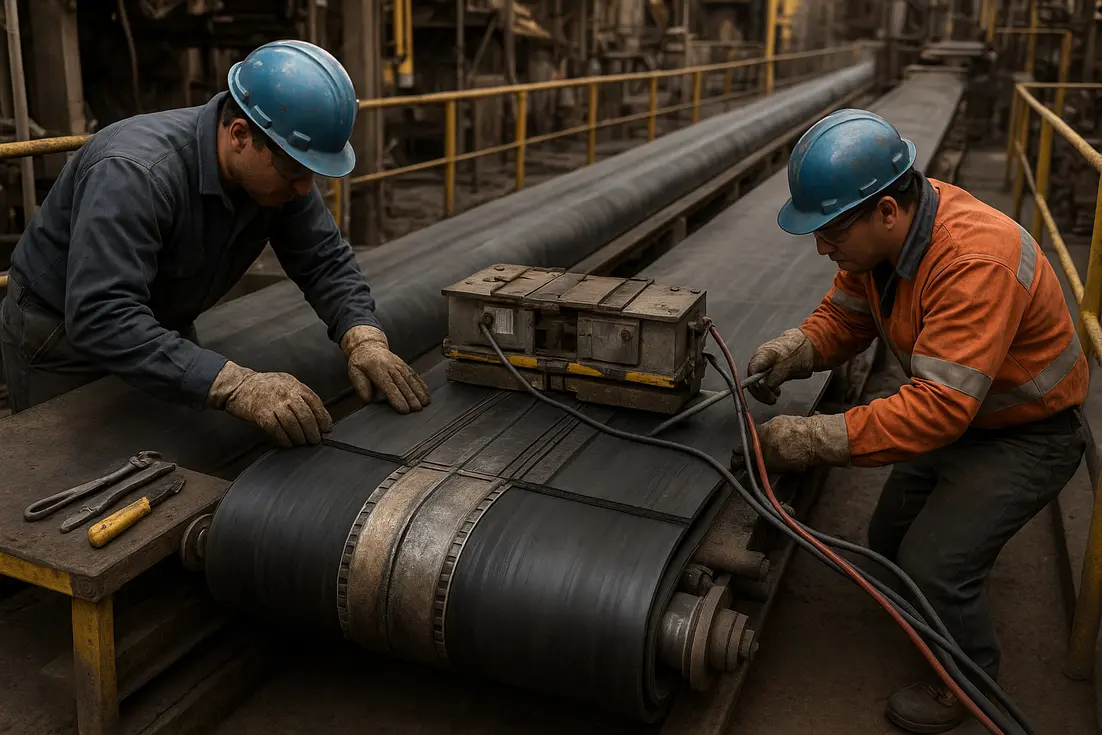
El empalme en caliente une las capas de la banda mediante calor aplicado de manera controlada. El objetivo es obtener una unión homogénea, con continuidad suficiente para soportar el trabajo previsto. A diferencia del empalme mecánico, no depende de elementos metálicos o conectores externos que atraviesen la banda.
La secuencia exacta depende de la construcción de la banda y de las instrucciones aplicables al material concreto, pero el proceso suele incluir estas etapas generales:
1. Aislar el transportador y asegurar la zona de trabajo. La banda no debe poder ponerse en movimiento durante la intervención, garantizando así la seguridad del personal.
2. Identificar la construcción de la banda. Deben conocerse las capas, los recubrimientos y la configuración de unión compatible antes de cortar o retirar material, para evitar daños innecesarios.
3. Preparar los extremos. La preparación busca exponer y acondicionar las capas que se unirán. Una preparación irregular puede crear una zona de tensión desigual, comprometiendo la integridad del empalme.
4. Alinear la banda. Los extremos deben quedar correctamente posicionados. Un empalme realizado con desalineación puede favorecer problemas de guiado o una distribución irregular de esfuerzos, afectando el rendimiento del sistema.
5. Aplicar el conjunto de unión y el calor controlado. El proceso requiere herramientas adecuadas para controlar la temperatura y el tiempo de curado, asegurando una unión efectiva.
6. Respetar el enfriamiento o curado necesario antes de poner la banda en servicio. Reanudar la operación antes de que la unión esté estabilizada puede comprometer el resultado y la durabilidad del empalme.
7. Inspeccionar el empalme antes de operar. Deben revisarse la continuidad de la unión, el acabado, la alineación y la ausencia de zonas visiblemente defectuosas, garantizando así la seguridad y el funcionamiento óptimo.
Materiales y herramientas que requiere un empalme en caliente
Los materiales y herramientas exactos dependen del diseño de la banda y del método autorizado para ella. No debe asumirse que una combinación válida para una banda de caucho servirá para una banda de PVC, PU u otra construcción.
De forma general, el trabajo requiere:
- los extremos de la banda correctamente preparados;
- los materiales de unión compatibles con la construcción de la banda, cuando el método los requiera;
- un equipo capaz de aplicar y controlar el calor durante el proceso, garantizando así la calidad de la unión;
- elementos para mantener la presión y la alineación de los extremos, evitando desajustes;
- herramientas de preparación y corte adecuadas al material, asegurando un acabado perfecto;
- medios de limpieza para evitar contaminación en las superficies de unión, lo que podría comprometer la adherencia;
- instrumentos o controles para verificar que se cumple el ciclo de temperatura y tiempo previsto, asegurando la efectividad del empalme.
El punto crítico no es únicamente disponer de una fuente de calor. Es poder controlar el proceso. Una temperatura, presión o tiempo de curado inadecuados pueden dañar el material o dejar una unión insuficiente. Por ese motivo, el procedimiento de empalme debe seguir las indicaciones técnicas correspondientes a esa banda y no una receta genérica.
Precauciones durante el empalme en caliente
El calor puede producir una unión duradera, pero también puede perjudicar la banda si se aplica sin control. Es necesario evitar sobrecalentar las capas, trabajar sobre superficies contaminadas o alterar la geometría de la unión durante la presión y el curado.
También deben revisarse las condiciones del entorno. La suciedad, la humedad, la falta de espacio para alinear correctamente la banda o una alimentación eléctrica inestable para el equipo de calentamiento pueden afectar la calidad del trabajo y la durabilidad del empalme.
No conviene poner la banda en marcha únicamente porque el ciclo de calor haya terminado. La unión debe haber completado el proceso indicado y debe inspeccionarse antes de someterla a carga.
Empalme en frío: cómo funciona y cuándo conviene evaluarlo
El empalme en frío une las capas o superficies preparadas mediante adhesivos especiales. No requiere aplicar calor para fusionar la banda, lo que puede ser relevante cuando no es posible utilizar un equipo de calentamiento o cuando las condiciones de intervención no lo permiten.
El procedimiento depende del adhesivo y de la banda, pero suele exigir una preparación rigurosa de las superficies: corte correcto, limpieza, acondicionamiento de las zonas que se unirán, aplicación del adhesivo compatible, ensamblaje sin desalineación y respeto del tiempo de curado indicado.
Situaciones en las que puede ser una alternativa adecuada
El empalme en frío puede evaluarse cuando la aplicación no permite realizar un empalme en caliente o cuando no se dispone de los medios necesarios para controlar adecuadamente el proceso térmico. También puede ser una opción cuando el material de la banda y su documentación técnica contemplan el uso de adhesivos para la unión.
Sin embargo, no debe elegirse solo porque evita el uso de calor. La resistencia de la unión depende del adhesivo, la preparación de las superficies, el curado y las condiciones posteriores de trabajo. Una superficie contaminada, una preparación deficiente o un curado insuficiente pueden debilitar el empalme antes de que la banda entre en servicio.
Qué comprobar antes de elegir un empalme en frío
La compatibilidad entre el adhesivo y el material de la banda es el primer punto. No todos los adhesivos sirven para todos los recubrimientos o capas internas. También debe comprobarse si el entorno de trabajo permite preparar y curar la unión sin contaminación o alteraciones.
Hay que valorar, además, la exigencia de la operación: tensión de trabajo, contacto con material abrasivo, temperatura de servicio, humedad, exposición a productos de limpieza y frecuencia de flexión sobre poleas. Si esas condiciones son severas, la técnica debe evaluarse con especial cautela frente a la alternativa de empalme en caliente.
Diferencias entre empalme en caliente y empalme en frío
La diferencia principal está en el mecanismo de unión. El empalme en caliente busca integrar las capas mediante fusión controlada; el empalme en frío utiliza adhesivos especiales para unir las superficies preparadas.
| Criterio | Empalme en caliente | Empalme en frío |
|---|---|---|
| Principio de unión | Fusión de capas mediante calor controlado. | Unión mediante adhesivos especiales. |
| Equipamiento principal | Requiere medios para aplicar y controlar calor, presión y tiempo. | Requiere adhesivos compatibles y control del proceso de preparación y curado. |
| Preparación | Debe respetar la construcción de la banda y la geometría del empalme. | La limpieza y el acondicionamiento de superficies son especialmente críticos. |
| Resultado esperado | Puede crear una unión homogénea y duradera si se ejecuta correctamente. | Puede ser útil cuando no puede aplicarse calor, pero su resistencia puede ser inferior a la de un empalme en caliente. |
| Riesgo principal | Daño del material por control inadecuado de temperatura o curado. | Fallo de adherencia por incompatibilidad, contaminación o curado deficiente. |
No existe una respuesta universal sobre cuál es mejor. Si la banda admite ambos métodos, la decisión cambia según las condiciones de servicio, la disponibilidad de equipos, el tiempo de parada y el nivel de control que pueda garantizarse durante la intervención.
Cómo elegir la técnica de empalme según la aplicación
La elección debería hacerse descartando técnicas que no son compatibles con la banda o con el sistema, antes de comparar tiempos de instalación. Un empalme rápido que no tolera las condiciones de trabajo puede trasladar el problema a una parada posterior.
Tipo y construcción de la banda
El material y la construcción de la banda son el punto de partida. Las capas, recubrimientos y elementos internos condicionan la forma en que puede prepararse el extremo y cómo responderá a una unión mecánica, adhesiva o térmica.
No conviene seleccionar una técnica basándose solo en el nombre comercial o en el aspecto exterior de la banda. Dos bandas visualmente similares pueden tener construcciones distintas. Cuando exista duda, debe consultarse la documentación técnica del modelo concreto o la recomendación del proveedor.
Condiciones operativas
La técnica de empalme debe resistir el entorno real de trabajo, no una condición ideal de taller. Deben revisarse la temperatura de operación, la presencia de humedad, el material transportado, la abrasión, el impacto, los productos de limpieza y cualquier sustancia que pueda afectar al empalme.
Por ejemplo, una unión que funciona en un recorrido limpio y seco puede requerir una evaluación diferente si está expuesta a abrasión intensa o a un material que golpea repetidamente la zona del empalme.
Geometría del transportador y componentes cercanos
El empalme debe pasar por poleas, rodillos y otros componentes sin generar interferencias. Esto es particularmente importante en los empalmes mecánicos, donde los conectores pueden modificar el perfil de la banda.
También conviene revisar los sistemas de limpieza, los puntos de transferencia y la posición de los sensores. Si una unión presenta un cambio brusco de espesor o rigidez, puede recibir esfuerzos repetitivos al atravesar estos elementos.
Tiempo de parada y recursos disponibles
Una reparación no es adecuada solo por poder realizarse con rapidez. Hay que considerar si se dispone de personal capacitado, herramientas compatibles, condiciones de limpieza y tiempo suficiente para completar el proceso de curado o enfriamiento.
La ausencia de equipo para un empalme en caliente puede llevar a evaluar un empalme en frío o mecánico, pero únicamente si la banda y la aplicación lo admiten. Si no existe un método viable para las condiciones del transportador, puede ser preferible planificar la intervención antes que aplicar una solución incompatible.
Cómo influye el empalme en la durabilidad y el rendimiento de la banda
La zona de empalme suele ser una de las partes que más conviene vigilar tras una reparación. Si la unión no transmite la tensión de forma uniforme, puede convertirse en el primer punto de desgaste, separación o deformación.
La técnica elegida influye en aspectos como:
- Continuidad de la banda: una unión homogénea puede comportarse de forma más parecida al resto de la banda que una unión con conectores visibles, lo que mejora la durabilidad.
- Flexión sobre poleas: una zona más rígida, más gruesa o mal alineada puede sufrir esfuerzos adicionales en cada vuelta, afectando el rendimiento.
- Interacción con componentes del transportador: rascadores, rodillos, poleas y sensores pueden reaccionar de forma distinta al paso del empalme, lo que puede causar fallos en el sistema.
- Estabilidad del guiado: una unión oblicua, descentrada o con diferencias de tensión entre bordes puede contribuir a que la banda no avance de forma estable, generando problemas operativos.
- Frecuencia de inspección necesaria: después de cualquier empalme, conviene observar la banda durante los primeros ciclos de operación y revisar si aparecen señales de deterioro, para prevenir fallos.
Si una banda empieza a desplazarse lateralmente después de un empalme, no debe asumirse que el problema se resolverá ajustando únicamente los rodillos. Es necesario revisar la alineación de la unión, la tensión y la geometría del transportador. Para profundizar en este diagnóstico, consulte por qué se desvía una banda transportadora.
Ejemplo orientativo: reparación en una planta de procesamiento de minerales
En una planta de procesamiento de minerales se necesitaba reparar una banda que trabajaba en condiciones de alta temperatura. Se evaluaron un empalme mecánico y un empalme en caliente.
La decisión no se basó solo en el tiempo de instalación. Se consideró que el empalme debía soportar las condiciones de operación y mantener una unión robusta frente al servicio previsto. Debido a la temperatura de trabajo, se eligió un empalme en caliente.
La intervención requirió herramientas adecuadas para controlar la temperatura y el tiempo de curado. El resultado fue una unión preparada para soportar las condiciones extremas de operación, garantizando la continuidad del proceso.
Este ejemplo no significa que una temperatura elevada obligue siempre a utilizar un empalme en caliente. La decisión depende de la banda concreta, de su construcción y de las recomendaciones técnicas aplicables. Su utilidad está en mostrar que el método de unión debe evaluarse frente a las condiciones reales de servicio, no solo frente a la facilidad de instalación.
Errores frecuentes al empalmar una banda transportadora
Elegir el método antes de identificar la banda
Instalar un conector, aplicar adhesivo o preparar un empalme térmico sin conocer la construcción de la banda puede dañar sus capas o crear una unión que no soportará la operación. La identificación debe preceder al trabajo para evitar problemas futuros.
Tratar la preparación como una tarea secundaria
En los empalmes en caliente y en frío, la preparación de extremos determina la calidad de la unión. Cortes irregulares, contaminación o falta de alineación no suelen corregirse por aplicar más calor, más presión o más adhesivo. Una buena preparación es clave para el éxito del empalme.
No respetar el curado o enfriamiento
La necesidad de reanudar la producción puede llevar a poner la banda en servicio antes de que el empalme esté estabilizado. Esto puede afectar la resistencia y reducir la durabilidad de la reparación, comprometiendo la seguridad del sistema.
Ignorar el paso del empalme por componentes del sistema
Una unión debe evaluarse junto con poleas, limpiadores, rodillos y puntos de transferencia. Un empalme mecánico, por ejemplo, puede ser compatible con la banda pero no con un rascador o un componente instalado cerca del tambor, lo que puede causar fallos operativos.
Corregir el desvío sin revisar el empalme
Si el problema de alineación aparece después de la reparación, hay que verificar primero la geometría y el centrado del empalme. Ajustar el sistema de guiado sin identificar la causa puede ocultar temporalmente el problema o empeorarlo, generando un ciclo de fallos.
Normativa, documentación y seguridad en los empalmes
No se ha proporcionado una norma concreta que pueda declararse aplicable a todos los empalmes de bandas transportadoras. Los requisitos pueden variar según el país, el sector, el tipo de instalación, el material transportado y las políticas internas de seguridad de la empresa.
Antes de ejecutar un empalme, conviene comprobar:
- las instrucciones técnicas de la banda y de los materiales de unión;
- los procedimientos internos de bloqueo, aislamiento y autorización de trabajos;
- los requisitos de seguridad de la instalación;
- las exigencias particulares del proceso, especialmente si hay requisitos de higiene, limpieza, contacto con productos o condiciones ambientales especiales;
- la documentación del adhesivo, conector o equipo de empalme que vaya a utilizarse.
Que una banda sea adecuada para una aplicación determinada no garantiza por sí sola que cualquier técnica de empalme mantenga los requisitos del proceso. La compatibilidad del método de unión debe verificarse por separado para asegurar un funcionamiento óptimo.
Contenido relacionado
- Qué es una banda transportadora industrial
- Tipos de bandas transportadoras industriales
- Cómo elegir una banda transportadora
- Mantenimiento de bandas transportadoras
- Problemas comunes de alineación en bandas
Para validar la selección con su aplicación concreta, consulte siempre con un proveedor especializado antes de comprar o sustituir un componente. Esto garantizará que se elige la mejor opción para las necesidades específicas de su operación.
“`